El rendimiento del recubrimiento en aluminio, zinc, acero inoxidable y superficies chapadas se ve afectado por el estado de la superficie del sustrato, la humectación del recubrimiento y las propiedades de la película misma. Si la adhesión de la película es insuficiente, o la película se agrieta y se pela después del impacto, verifique tanto el tratamiento del sustrato como la formulación. El promotor de adhesión de metales ADP se puede utilizar para mejorar la adhesión del recubrimiento en muchas superficies metálicas difíciles de adherir.
Sustrato tratado, pero la película aún se suelta.
En el revestimiento de metales, el aluminio, el zinc, el acero inoxidable y las piezas chapadas pueden presentar problemas de adhesión. Algunas piezas de trabajo lucen normales al principio después de limpiarlas y rociarlas, pero al cortarlas, doblarlas, impactarlas o usarlas posteriormente, la película todavía muestra bordes levantados o desprendimientos locales.
Esto no significa necesariamente que el sustrato no se haya limpiado bien. La capa de óxido sobre el metal, el aceite residual, la energía superficial y el carácter filmógeno del recubrimiento pueden afectar la unión. Además, incluso una película que se adhiere puede agrietarse al doblarse o impactarse si su propia extensibilidad es insuficiente. Por lo tanto, el recubrimiento de metal debe considerar tanto la adhesión interfacial como el comportamiento mecánico de la película.
Razones comunes para una mala adherencia
Las superficies metálicas no son todas iguales
El aluminio, el zinc, el acero inoxidable y las piezas chapadas son todos sustratos metálicos, pero la composición y el estado de su superficie difieren. Las capas de óxido, el aceite de procesamiento, los residuos de pulido y el pretratamiento afectan el contacto entre el recubrimiento y el sustrato. Si hay algo que impide la humectación, puede ser difícil formar una interfaz estable incluso cuando el recubrimiento tiene cierta capacidad de adhesión. Cuando la pintura se cae, primero verifique la limpieza, desengrasado, tratamiento de la superficie y secado, luego decida si es necesario realizar cambios en la formulación.
Adherirse no es lo mismo que sobrevivir al impacto
La adherencia y la extensibilidad de la película son dimensiones diferentes. Bajo flexión, colisión o tensión mecánica, una película que no puede seguir la deformación del sustrato puede agrietarse y, en casos graves, desprenderse localmente. Incluso una prueba de adhesión inicial justa no demuestra que el recubrimiento permanezca intacto bajo cualquier tipo de tensión. Para piezas de trabajo que enfrentan golpes de estampado, flexión o transporte, verifique también la extensibilidad, el rendimiento de impacto y las condiciones reales de procesamiento.
La resistencia a los disolventes sigue al estado de curado
Los recubrimientos metálicos a veces pasan por pruebas de frotamiento con solventes. Que una película resista algún contacto con solventes depende del tipo de resina, el grado de reticulación, las condiciones de horneado y el tiempo de curado. Si la película no está curada lo suficiente o la resina y el sistema de curado no coinciden, el frotamiento puede causar pérdida de brillo, ablandamiento o cambio de color. Cuando los resultados del frotamiento con solvente sean deficientes, verifique el proceso de curado y el sistema de resina; No se puede juzgar si el problema se resuelve agregando aditivo de adhesión. Un camino hacia un mejor rendimiento del recubrimiento metálico
1 Pretratamiento por sustrato
Los diferentes metales necesitan un tratamiento adaptado al material y al estado de procesamiento. Compruebe que el desengrase sea suficiente, que no queden residuos y que las piezas tratadas no vuelvan a contaminarse. Para piezas enchapadas, confirme el tipo de enchapado y el estado de la superficie; No reutilice simplemente las condiciones de otros metales.
2 Ajustarse con un promotor
Cuando se ha comprobado el flujo de pretratamiento pero la adhesión aún es insuficiente, considere evaluar un promotor de adhesión de metal. Dichos aditivos pueden mejorar la unión a superficies metálicas particulares; Los resultados aún dependen del estado del sustrato, la composición de la resina, la compatibilidad de los aditivos y las condiciones de curado. Cuando el impacto y la flexión sean importantes, verifique también la extensibilidad de la película, no solo la adhesión inicial.
3 Combina las pruebas
Prepare los paneles sobre el sustrato metálico real y compárelos bajo condiciones unificadas de aplicación y curado. Prueba de adherencia: observar la unión entre la película y el sustrato. Prueba de impacto o flexión: comprobar la integridad de la película después de la acción mecánica. Prueba de frotamiento con solvente: evalúe la resistencia al solvente relevante según el requisito de uso final. Juntos muestran si el problema es la adhesión de la interfaz, la mecánica de la película o el curado.
Promotor de adhesión de metales ADP: referencia de aplicación
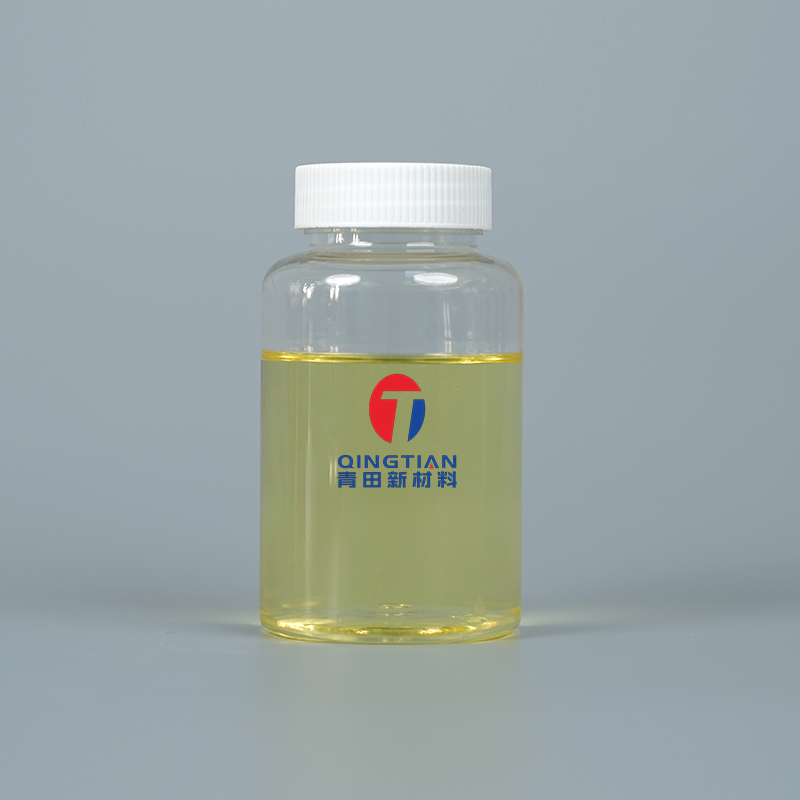
ADP es un aditivo para mejorar la adherencia del revestimiento metálico; Los datos del producto enumeran aluminio, zinc, acero inoxidable y superficies chapadas como sustratos adecuados. Según los datos, sus características incluyen una mejor adhesión de la película, mayor extensibilidad y resistencia al impacto, y ayudan a aumentar la resistencia al frote con solventes; en formulaciones adecuadas, también se puede evaluar la posibilidad de reducir la temperatura de horneado. Los efectos específicos deben confirmarse mediante pruebas en la formulación y el proceso reales.
Apariencia Líquido transparente claro
Sólidos 80% ± 2
densidad 1,08-1,10 g/cm³
Valor ácido 55-60 mg de KOH/g
Viscosidad 15-30 (tubo Gardner, 25 °C)
solvente isobutanol
Adición sugerida 0,5%-1,5% del recubrimiento total
- Primero confirme el tipo de sustrato y el estado del pretratamiento, descartando contaminación de la superficie y factores similares.
- En la formulación existente, configure muestras con diferentes niveles de adición y compare la adherencia y la apariencia de la película.
- Para piezas de trabajo con requisitos de flexión o impacto, agregue las pruebas mecánicas correspondientes.
- Si se van a ajustar las condiciones de horneado, verifique paso a paso el grado de curado, la adhesión y la resistencia a los solventes; no baje la temperatura de horneado directamente.
- Debido a que ADP utiliza isobutanol como solvente, verifique también la compatibilidad del solvente, las condiciones de evaporación y los requisitos relacionados del sistema.
Preguntas frecuentes
¿El metal limpio garantiza una adhesión duradera? No. Las capas de óxido, el aceite residual, la energía superficial y el carácter formador de película pueden afectar la unión incluso después de la limpieza.
¿Por qué una película que se adhiere aún puede agrietarse? La adherencia y la extensibilidad son diferentes; una película que no puede seguir la deformación del sustrato puede agrietarse al doblarse o impactarse.
¿Qué sustratos enumera ADP? Los datos del producto enumeran aluminio, zinc, acero inoxidable y superficies chapadas; La adición sugerida es del 0,5% al 1,5% del recubrimiento total.
¿Se puede reducir simplemente la temperatura de horneado con ADP? No. Ajuste las condiciones de horneado paso a paso, verificando el curado, la adhesión y la resistencia a los solventes.
Resumen. La pérdida de pintura, el agrietamiento después del impacto y la mala resistencia al frote con solventes en un recubrimiento metálico pueden deberse a diferentes factores. El pretratamiento del sustrato establece las condiciones básicas de contacto, mientras que la combinación de resina y aditivos afecta la unión de la interfaz y el rendimiento de la película. El promotor de adhesión de metales ADP se puede utilizar en formulaciones de recubrimiento para aluminio, zinc, acero inoxidable y superficies chapadas. En la práctica, primero verifique el tratamiento del sustrato y las condiciones de curado, luego establezca el nivel de adición y procese mediante pruebas de adhesión, impacto y frotamiento con solvente.


 English
 русский
 Français

 Fabricantes de aditivos para pinturas y recubrimientos al por mayor
Proveedores de soluciones químicas industriales a medida